自调式焊接拖轮与50/60吨罐体滚轮架 焊接与包装辅助设备选型指南
在大型罐体、管道和重型钢结构制造中,焊接滚轮架与自调式焊接拖轮是提升效率、保证焊接质量的关键辅助设备。本文将围绕自调式焊接拖轮、50吨/60吨罐体滚轮架以及配套的焊接与包装辅助设备,梳理其工作原理、选型要点与应用场景,帮助您快速匹配工况需求。
一、自调式焊接拖轮:灵活适配不同直径工件
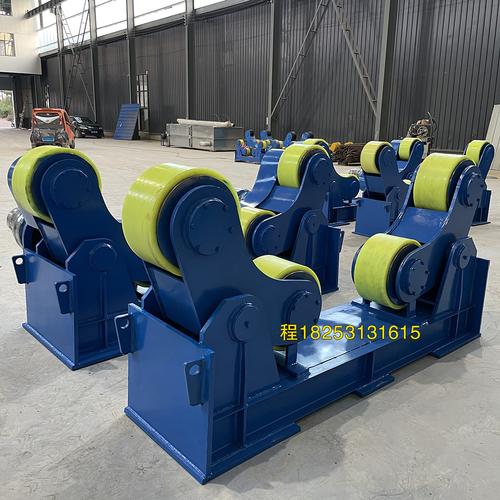
自调式焊接拖轮(又称自调式滚轮架)的核心优势在于其轮距可随工件直径变化自动调节,无需频繁手动调整。当罐体或管道放置于滚轮上时,两侧滚轮通过联动机构自动张合,始终与工件表面保持合理接触角与驱动力,从而稳定旋转。
典型应用:
- 直径变化频繁的管道预制与现场组焊
- 筒体环缝、纵缝的埋弧焊或气保焊
- 与操作机、变位机配合形成焊接中心
选型时需关注:承载吨位、滚轮线速度范围、调速方式(变频无级调速为佳)、轮体材质(聚氨酯或钢轮,依据工件表面要求选择)。
二、50吨与60吨罐体滚轮架:重载焊接的稳定基石
罐体滚轮架按承载能力分类,50吨和60吨属于中型重载系列,常用于化工储罐、压力容器、风电塔筒等大型圆柱形工件的焊接与组对。
核心结构:
- 主动架与从动架:主动架提供驱动力,从动架随动支撑。通常一套滚轮架由一台主动架和一台从动架组成,也可多组联动。
- 滚轮型式:胶轮(保护工件表面)、钢轮(重载耐磨)、混合型。
- 调速系统:交流变频调速,转速范围通常为0.1~2 rpm(大直径工件更低速)。
50吨与60吨选择建议:
- 若工件重量通常不超过45吨,选50吨级可保留安全余量;
- 若工件常接近55~60吨,或存在偏重、偏心载荷,建议直接选60吨级,避免长期满负荷运行。
- 注意滚轮架的实际承载不仅看吨位,还受工件直径、重心位置和滚轮间距影响。
焊接适配要点:
- 需与焊接操作机、埋弧焊电源联动,实现自动焊接;
- 主动架应具备足够的低速扭矩,防止重载下爬行或堵转;
- 导电接地装置需可靠,避免焊接电流经过滚轮轴承。
三、焊接辅助设备:形成完整工作岛
焊接滚轮架并非孤立使用,其效率高度依赖周边辅助设备。典型配套包括:
- 焊接操作机:立柱横臂式或平台式,搭载焊枪实现自动埋弧焊、气保焊。
- 焊接变位机:用于封头、法兰等非筒体件的翻转与变位。
- 焊接回转台:配合滚轮架完成端部环缝焊接。
- 送丝机与焊剂回收装置:埋弧焊必备,提高材料利用率。
- 电气控制系统:集中控制滚轮架转速、操作机动作与焊接参数,实现联动。
在选择焊接辅助设备时,应优先考虑与滚轮架的承载能力、转速范围和接口协议匹配,避免“大马拉小车”或联动失步。
四、包装辅助设备:不可忽视的后道环节
重型罐体和管道焊接完成后,往往需要包装、输送和存储。包装辅助设备可显著降低人工强度并保护成品表面。
常见包装辅助设备包括:
- 缠绕包装机:对筒体表面进行防锈膜或编织带缠绕。
- 输送滚道:与滚轮架同线布置,实现工件无缝转运。
- 翻转机与升降平台:用于改变工件姿态,便于端部包装或装车。
- 打包机与钢带捆扎机:固定法兰、管件或附件。
- 称重与尺寸检测装置:包装前记录成品数据。
将包装辅助设备与焊接滚轮架纳入同一生产线规划,可减少二次吊装,提升整体作业流畅度。
五、选型总原则
- 明确最大工件重量与直径范围:以此确定滚轮架吨位和自调式拖轮的调节范围。
- 确认焊接工艺需求:埋弧焊需联动控制,气保焊需注意防风与焊枪位置。
- 关注滚轮材质与工件表面:不锈钢、铝合金工件建议选用聚氨酯轮或包胶轮。
- 核算驱动功率与低速性能:重载工况下,低速扭矩比最高转速更重要。
- 预留辅助设备接口:为将来增加操作机、输送滚道和包装设备留出空间与信号接口。
自调式焊接拖轮与50/60吨罐体滚轮架是重型焊接生产线的核心装备。合理选型并配套焊接辅助设备和包装辅助设备,可在保证焊缝质量的大幅提升罐体、管道制造的整体效率。建议在采购前与供应商充分沟通工况参数,必要时进行负载试车,确保设备长期稳定运行。
如若转载,请注明出处:http://www.didamaoquan.com/product/51.html
更新时间:2026-10-13 15:43:34